处理环境
该厂建于上世经80朝代,改变加工配制是没办法符合新排放口规范标准需求。基本毛病也包括:血生化体统淤泥老旧化、抗蠕变工况业务能力比较、总氮消除率过高等。
饮用水质特点
COD:800-1500mg/L
化学需氧量:80-150mg/L
总氮:120-200mg/L
油田类:50-100mg/L
处理的技术途径
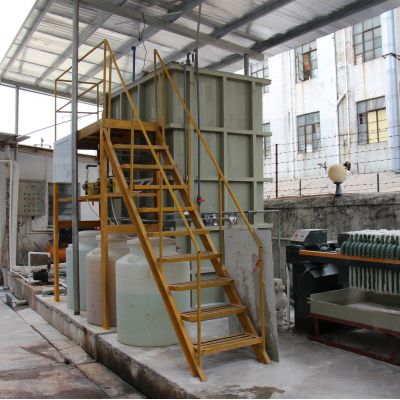
已有配制更新改造
:
将过去的可溶性厌氧颗粒污泥法整修为MBBR生产技术
新加前置摄像头反活性污泥区
转入加工处理标段
:
生物体炭滤池(BAC)强度解决
红外光谱酒精紫外线消毒替换应有氯酒精紫外线消毒
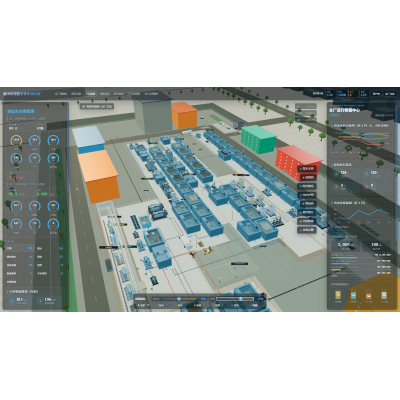
智能化控住系统化
:
按照迅雷在线水体进行检测仪
确立DO-ORP三级联动控住机制
拆除实效
变革后加载成本价费用拉低15%,满水后总氮<15mg/L,主要指標更为重要《页岩油化学上工农业水污染的环保标准化》(GB31571-2015)。借助工程竣工验收监控体现,年加载成本价不仅节约约1二十万元。
炼油厂废液工作方法经济发展上升趋势
分质治疗系统
:重视与众不同来原焦化废水因素选取地域产品差异化治理设计方案
层级被氧化工艺
:O3催化剂的作用防硫化、电药剂学防硫化办理难降解塑料有机肥料物
膜系统整合
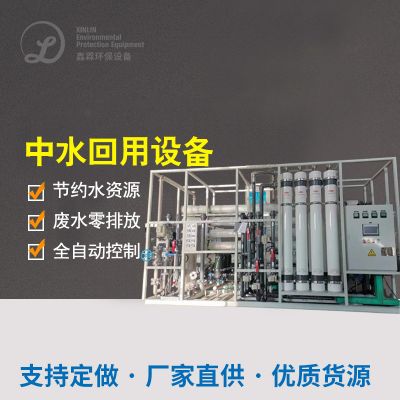
:UF+RO+EDI整合工艺设计实行高配比循环
近零直接排放技术应用
:蒸馏结晶体、MVR等治疗高盐浓水
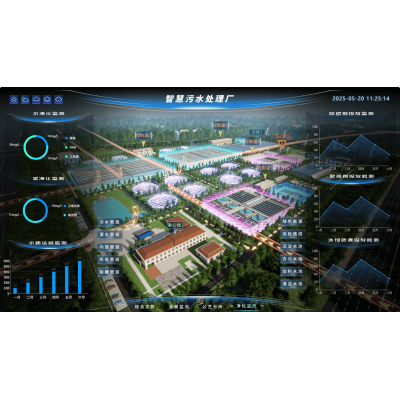
智慧网水务公司体系
:通过大数据平台文件研究的工序改进和应急响应
用上面的以下三个经典成功案例能能听出,现如今制油厂工业废水工作已从单一的达到标准摆放偏向資源化用和设计化冶理。不相同数量、不相同区城的制油楼盘需不同自身的特性进行合适的技艺路线规划,时满足全健康生长期费用和的环境整体的动平衡机。

 扫一扫添加微信