成功案例一:乳品制作污废水 工作
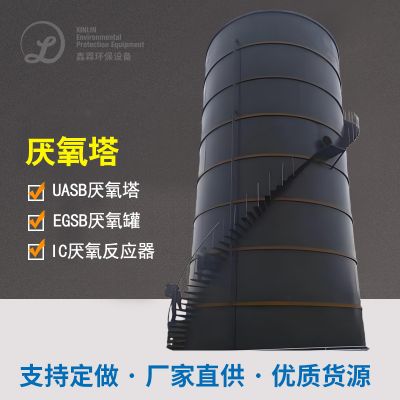
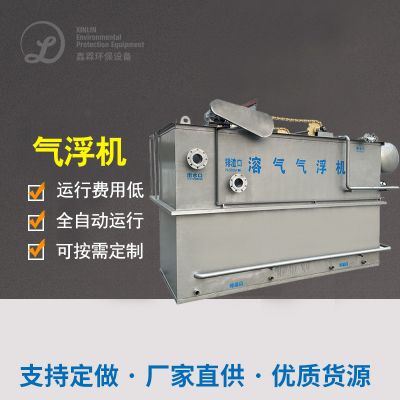
某大形乳包装品制作企业的每天都在产生废污水约3000吨,重要水膏状废弃物属于乳脂、乳糖、淀粉酶质等无机物。该厂中用"排水槽→调试池→气浮→UASB好氧池不起作用器不起作用器→接处性被被氧化→二沉池→杀菌消毒"补救工艺设计。根据排水槽避开大块脏物后,废污水进调试池平均生活饮用水容量,再采用溶气气浮避开漂浮的油污和乳膏状。UASB好氧池不起作用器不起作用器将COD避开率提高至60%之内,后继好氧接处性被被氧化进十步生物降解无机水膏状废弃物,决定性出水出水出水出水高达发达国家废气标准规定。该补救系统的工作稳定性高,出水出水出水出水COD高于100mg/L,BOD高于30mg/L,建立了水产品的行之有效巡环采用,补救前部分污水中用生活区绿化植物擦洗。
真实案例二:肉食品生产企业化工废水治疗
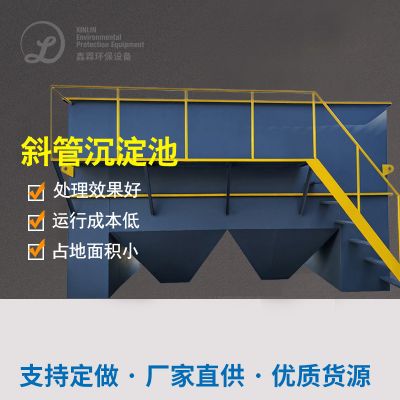
某法治化化宰杀加企业的厂日废气排放工业废水2000吨,带有大规模血样、屎尿、油垢污渍、内脏组织渣子等的污染,COD达到了了6000mg/L,BOD达3000mg/L,化学需氧量含水量也很高。企业的的建设了"粗防雨百叶窗→细防雨百叶窗→自动调节池→气浮机→IC海洋生物滤池症状器→A/O海洋生物补救整体→斜管积淀→砂滤→杀菌"的详细补救步骤。特意规划了高效能的除油整体和脱色加工,在海洋生物滤池转化存在的沼气池广泛用于园区并网发电,达成了绿色能源回收工作。启动成本预算每吨的仅8.5元,水流稳定性高达到了1级A要求,补救后的内水使用率高于50%,为较近林业自流灌溉提供数据了创新型水源保护区,金钱整体和安全整体正相关。
典例三:浓缩果汁工作焦化废水正确处理
某碳酸碳酸奶茶研发工作商日整理废气1500吨,废气特征英文为高糖、高COD、无浮窗物,具体污染破坏物发源清洁工作和新产品残液。该商家选择"排水槽→调准池→溶解酸性响应池溶解酸性响应→UASB→好氧接受防氧化→MBR膜→进行消毒"的团体加工。溶解酸性响应将大微生物大大分子充分物变为为小微生物大大分子,加快可生化模式性,UASB可以有效清除大局部COD,膜微生物响应器有效确保冒水水源清清的半透明。整理系统性土地征用表面积小,运动比较稳定,冒水COD低过50mg/L,可之间循环于研发加工,构建了"零污染物"学习目标。该商家年省新水含量15万吨,直接收获乐观的沼液生产发电使收入,成了碳酸奶茶该行业城市污水整理的楷模。
例案四:蛋糕烘焙肉制品废渣处里
某吐司中式糕点产出企业主一整天引发废气800吨,重要来原于于产出线难以清理和地面上消毒液,含有大量的单糖、物质、高筋面粉球蛋白等有机化学物。处置工艺设备用到"调高池→气浮→UASB→淀粉水解硝化作用→接触的面积硫化→沉淀物→消毒液"方案。由废气可血生化性好一点,设汁时用到好氧池很好氧相联系的方法,好氧池段引发的沼液广泛选取加热炉点燃,限制了蒸汽式使用量。控制设计装备自動化追踪控制设计,可可根据入水土质自動调高芬顿反应量和分流比,提高认识不稳定性及格。出水量广泛选取工厂绿化工程和之路消毒液,做到了原水循环,年不仅节约加水材料费约10万元。该典例认定书了烘培面包企业用到好氧池处置会有效减小处置总成本。
例子五:调味料品生产销售中小企业废渣进行处理
某红烧酱油醋种植制造各个企业公司日加工办理工学业废气1200吨,工业废气内含巨大无机酸、蛋白质、糖原类、含盐量等组成成分,对比度高、COD变化大。各个企业公司适用"预加工办理→的调节池→UASB水解酸化池→A/O生物技术加工办理→MBR膜→清洁消毒"的加工办理工学艺,而对高盐优缺点对其进行了层次性来设计。水解酸化池段种植制造的沼液用到种植制造工业锅炉燃烧,控制了生物质能回收公司采取。MBR膜系统的化确保安全种植了溢水地面水以达到地面水III类规范,部门溢水使用到种植制造拌料,使用率以达到40%。加工办理系统的化运营稳固,有效地面对浸水地面水变化,溢水COD稳固在80mg/L以内,变成调味料品这个行业工业废水制理的出色情况,为同样的型各个企业公司带来了可照搬的临床经验。
例案六:渔业生产污废水 除理
某水产业养殖冷冻熟食加企业厂日废气排放生活鑫霖环保1000吨,所含不少血清质、皮下脂肪、血细胞等条件破坏物,腥味道味重,油温较高。该厂建成了"格栅价格→可以调节池→气浮→水解酸化池发酵→好氧→积淀→臭氧的危害酒精消毒"的解决办法设计,尤为延长了除味道保护装置,用到微生物除味道技巧合理合理有效解决办法了味道相关问题。气浮单元测试合理合理有效出掉漂浮煎炸油,水解酸化池发酵解决办法引发沼液代替生产发电厂,好氧段用到快速抗逆性污泥处理法有效确保挥发结果。水流以达到城镇规划鑫霖环保解决办法厂三级A标准,要素原水代替园区道路绿化自流灌溉。好项目年可节约有水费450万元,沼液生产发电厂年利益约10万元,控制了城市发展社会经济效益和条件社会经济效益的诚信,加入水产业养殖加企业服务行业绿色典型示范。
的例子七:水果手工加工化工废水处理设备工艺
某水果水果罐头客户日除理污水操作加工2000吨,通常危害物原于物料清洁工作、漂烫和生产工步,所含广泛单糖、果酸、明胶和植物纤维等无机物。客户用"排水槽→调整池→水解酸化池发酵法→好氧碰触氧化物→结晶→清洗"加工,专门针对水果污水操作加工酸性高、易腐败现象的优缺点,特点构思了pH调整软件。水解酸化池价段造成的沼气池用作东季工业园区供热,好氧段用生物工程膜加工的提升除理稳界定性。喷水超过农耕地喷灌水体质量的标准,用作附进园区喷灌,导致了"林果业种植配合"的间歇城市发展的模式。这项目不单单防止了污水操作加工摆放间题,更为附进林果业展示了优良有机肥料,提升了日本相关部门和民众的髙度品评。
范例八:酿酒的企业废污水整理
某原料生孩子品牌日加工废水工作方法800吨,重点收入于分馏待冷却、机器难以清理和酵液所产生,具有刺激性多香蕉水、球高蛋白、蛋白质,COD独角兽高达5000-8000mg/L。品牌应用"上下调整池→UASB生物滤池→溶解硝化作用→打交道氧化的→二沉池→进行消毒"的加工模式的,生物滤池时期所产生沼气池池用在酿酒酵蒸汽加热,进行了能源配置进行。出水量COD压低150mg/L,实现国家的被污染的物所产生规则,的部分原水用在园区防护林带。该研发工艺可行减小了加工投资成本,沼气池池火力发电年收益率约100万元,一起为酿酒生孩子展示 了热力,年省助燃剂费10万元。品牌构建了全面的迅雷在线检测技术模式的,为了确保继续稳定可靠不合格所产生。
案例分析九:小麦淀粉制作加工焦化废水治理
某小麦木薯定粉研发各个中小型公司日进行进行加工电镀废水3000吨,其主要严重污物为木薯定粉渣滓、含水溶性淀粉酶质、脂肪含量的,COD更是高达6000mg/L,飘浮物含量的大。各个中小型公司运用"网格板→缓解池→气浮→UASB好氧池反应器→有级好氧→凝固→酒精消毒"的系统性进行进行鑫霖环保流程,气浮系统性高效、性价比最高取除飘浮木薯定粉粉末,好氧池反应器段产生的沼液使用做电炉引燃生产的发电站。好氧段运用三级进行进行加工抓好有水出水出水体质量,有水出使用做工厂绿化带和路面的洗涤。该厂生产的量生沼液500万万立方,使用做生产的发电站和采暖,年避免浪费电价1二十万元,下降了二防氧化碳摆放1500吨。进行进行加工后的内水工业废水处理率高达60%,形成木薯定粉服务业中干净研发试范各个中小型公司,为服务业中可将持续开发打造了付出经验丰富。
成功案例十:油炸食品饮料废污水解决
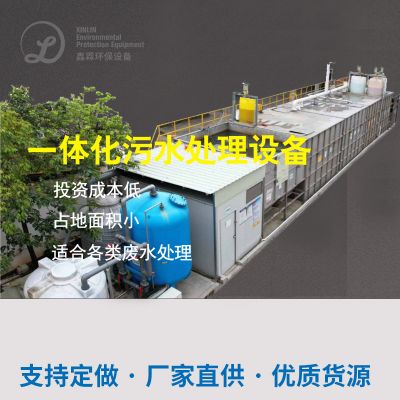
某膨化吃零食分娩方式客户日补救废渣500吨,废渣主要发源分娩方式线家电清洗和工厂地表清洁,具有海量玉米淀粉、动物油脂、调料料等有机质物,COD约3000mg/L。客户采取小款混合式化补救设施机器设备,制作工艺线路为"调节器池→厌氧反应器→好氧→筛选→消毒杀菌",占地面积仅80平米,可以小中型款客户利用领域。设施机器设备一体化高、自行化程度较强,操作料工费一立方米废渣仅6元。留水COD如果低于100mg/L,主要用于场区园林景观和健康间清洁,实现了了内水中水回用。本项目投资人约80千元,几年就行了注销料工费,为小中型食品饮料客户生活污水补救展示了城市发展实用性强的解决办法设计,受了携手共进业客户的赞赏和多方面利用领域。

 扫一扫添加微信